- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик
Acasă
>
Produse > Turnare sub presiune > Turnare sub presiune din aliaj de zinc > Elice pentru rulmenți turnate sub presiune



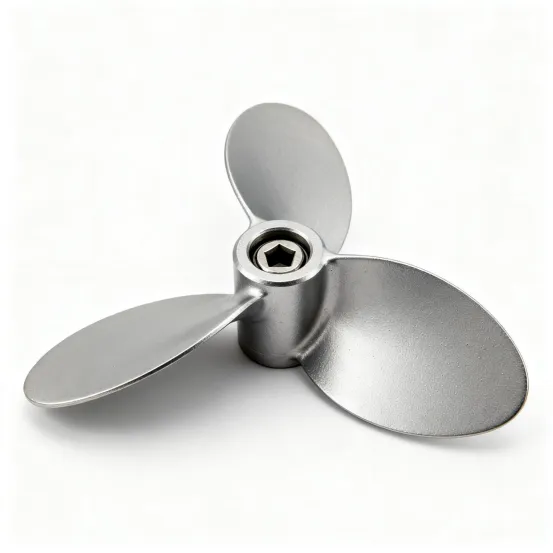
Elice pentru rulmenți turnate sub presiune
Xiamen Hongyu Intelligent Technology Co.Ltd. se concentrează pe RD și producția în masă de piese turnate sub presiune de precizie. Produsul său de bază, elice pentru rulmenți de turnare sub presiune, este aplicat pe scară largă la drone, modele de nave și echipamente de putere mică. Cu tehnologia integrată de turnare sub presiune, produsul are o rezistență structurală ridicată și un echilibru dinamic stabil. Susținem dezvoltarea personalizată bazată pe desene și furnizăm documente complete de inspecție pentru a satisface nevoile de suport pentru loturi ale producătorilor de echipamente electrice autohtone și de peste mări.
Trimite o anchetă
Descriere produs
Descriere produs
Elicea portantă a rulmenților turnați sub presiune este componenta de bază a propulsiei în sistemele de putere mică. Scaunul de montare a rulmenților și baza elicei sunt turnate integral într-un semifabricat prin turnare sub presiune la înaltă presiune și finisate prin prelucrare de precizie, calibrare dinamică a echilibrului și tratament de suprafață. În comparație cu structurile asamblate, elicea integrată pentru purtător de rulmenți turnată sub presiune elimină legătura de îmbinare dintre scaun și corpul elicei, oferă o coaxialitate mai mare de funcționare și este mai puțin predispusă la slăbire și decalare după o utilizare pe termen lung. Unghiul lamei și specificațiile scaunului rulmenților pot fi ajustate pentru a se potrivi cu diferite cerințe de putere.
Caracteristici de performanță
1. Structură integrată de turnare sub presiune pentru o stabilitate de rulare îmbunătățită
Elicele purtătoare de rulmenți rezistă forței centrifuge continue și sarcinilor alternative în timpul funcționării la viteză mare. Coaxialitatea structurală afectează direct eficiența puterii de ieșire și zgomotul de rulare. Turnarea sub presiune integrată elimină acumularea de toleranță din asamblare, reducând riscurile de slăbire a scaunului și excentricitatea elicei la sursă. Format dintr-o singură lovitură prin turnare sub presiune, produsul are o structură internă densă și un echilibru dinamic mai stabil, potrivit pentru funcționare pe termen lung în condiții de mare viteză.
2.Opțiuni de materiale cu specificații multiple pentru diverse scenarii de putere
În comparație cu soluțiile tradiționale cu elice divizate, structura integrată de turnare sub presiune realizează un echilibru mai bun între designul ușor și rezistența structurală. Materialul echilibrează rezistența ridicată, greutatea ușoară și rezistența la coroziune, adaptabil la drone, modele de nave și echipamente de navigație mici. Susținem personalizarea cantității de lame, deschiderea de montare și dimensiunea scaunului rulmenților și putem integra caneluri de etanșare și nervuri de armare după cum este necesar pentru a satisface cerințele de asamblare și performanță ale diferitelor echipamente.
3. Revizuirea pre-dinamică a echilibrului pentru a reduce costurile de ajustare a producției de masă
Toate schemele structurale trec printr-o evaluare preliminară de inginerie pentru a prezice probleme potențiale, cum ar fi deformarea turnării sub presiune, deviația dinamică a echilibrului și eroarea de coaxialitate a scaunului rulmenților, reducând costurile ulterioare de ajustare a producției de masă în etapa de proiectare. Elicea portantă pentru rulmenți turnate sub presiune ia în considerare pe deplin spațiul de asamblare a sistemului de alimentare și parametrii de funcționare în etapa inițială de proiectare. Unghiul lamei și poziția de montare a rulmenților pot fi ajustate adaptiv în funcție de parametrii completi ai mașinii clienților.
Parametrii materialelor Specificații tehnice
| Proiect | Descrierea parametrului |
| Numele produsului | Elice pentru rulmenți turnate sub presiune |
| Proces de bază | Turnare sub presiune de înaltă presiune, prelucrare de precizie, calibrare dinamică a echilibrului, tratament anticoroziv al suprafeței |
| Materiale optionale medicale | Aliaj de aluminiu ADC12, aliaj de aluminiu A380, aliaj de zinc Zamak3 (selectabil în funcție de nivelul de încărcare, cerința de viteză și scenariul anticoroziv) |
| Forma structurală | Tipul de locaș al rulmentului integrat, care acceptă personalizarea numărului de lame, dimensiunea deschiderii de instalare și specificațiile privind poziția rulmentului |
| Cerințe de performanță | Test de precizie dimensională, test de echilibru dinamic, test de duritate, în conformitate cu standardele generale ale industriei |
| Documente de livrare | Certificat de material, raport de verificare a lotului, disponibil la cerere |
| Modul Service | Personalizare ODM/OEM, producție în masă, suportă mostre de loturi mici |
Notă: Cei de mai sus sunt parametrii de referință generali. Indicatorii finali sunt supuși desenelor confirmate de client. Pentru cerințe speciale de viteză și condiții de lucru, vă rugăm să ne contactați în avans pentru evaluarea preliminară a fezabilității procesului.
Turnare sub presiune Personalizare matriță
În calitate de producător profesionist de elice turnate sub presiune, optimizăm sistemul de deschidere a matriței și designul de preaplin pentru cerințele de echilibru dinamic al elicei pentru a asigura o structură goală uniformă. După formarea semifabricatului de turnare sub presiune, efectuăm debavurarea, alezarea de precizie a scaunului lagărelor, profilarea lamei și calibrarea echilibrului dinamic în succesiune pentru a îndepărta bavurile reziduale și pentru a asigura coaxialitatea locașului rulmentului și precizia echilibrului dinamic al elicei. Majoritatea producătorilor obișnuiți de turnare sub presiune se concentrează doar pe dimensiunile aspectului. Pentru elicele purtătoare de rulmenți, acordăm mai multă importanță densității structurii interne și consistenței echilibrului dinamic și luăm verificarea echilibrului dinamic ca proces standard pentru a evita riscurile de vibrații din sursa de producție.
Managementul calității cu link complet
În calitate de producători de rulmenți de sprijin în domeniul turnării sub presiune, am stabilit un standard de control al calității complet. Verificăm gradele materialelor și păstrăm certificatele originale de material în faza de intrare, efectuăm detectarea defectelor de eșantionare pe semifabricate de turnare sub presiune pentru a verifica defectele interne de turnare, efectuăm verificarea dimensională completă a locurilor lagărelor după prelucrare și efectuăm calibrarea dinamică a echilibrului și inspecția aspectului produselor finite unul câte unul. Atelierul este echipat cu instrumente de măsurare a imaginii, teste de echilibru dinamic și scule speciale de duritate pentru a finaliza toate inspecțiile, iar toate înregistrările sunt arhivate pe lot. Pe lângă inspecția dimensională, ne concentrăm pe verificarea coaxialității poziției de montare a rulmenților și a rugozității suprafeței pentru a elimina problemele de blocare a ansamblului. Înțelegem importanța trasabilității componentelor pentru auditurile proiectelor de peste mări. Toate proiectele personalizate trebuie să completeze confirmarea primului articol înainte de începerea producției în masă.
Ghid de selecție
În etapa de selecție, trebuie să confirmați câmpul de aplicare, parametrii de putere, dimensiunile de montare, specificațiile rulmenților și viteza de rulare. Se recomandă selectarea cuprinzătoare combinată cu indicatorii de performanță măsurați. Echipamentele de putere diferite au cerințe diferite pentru structura elicei. Echipamentele mici de fotografiere aeriană și de inspecție sunt foarte sensibile la greutate și necesită o funcționare stabilă și un zgomot redus. Trei indicatori de bază ar trebui să se concentreze pe: precizia echilibrului dinamic, eficiența tracțiunii și consistența greutății, pentru a evita fluctuația performanței echipamentului cauzată de diferențele individuale ale produselor.
Pentru echipamentele mici de fotografiere aeriană și de inspecție, se aplică specificațiile elicelor de drone. Produsul se concentrează pe un design ușor și cu zgomot redus. Profilul lamei este optimizat de dinamica fluidelor pentru a asigura tracțiunea, reducând în același timp rezistența la vânt, potrivit pentru cererea de rezistență lungă a dronelor. Fiecare lot de produse finite este calibrat unul câte unul cu testere profesionale de echilibrare dinamică, cu o precizie stabilă care atinge gradul G2.5. Abaterea eficienței tracțiunii este ≤3% la viteza nominală, abaterea greutății unei singure elice este controlată cu ± 0,5 g, iar profilul lamei este verificat de mașina de măsurare în coordonate, care reduce efectiv fluctuația cauzată de toleranța de asamblare și îmbunătățește stabilitatea zborului.
Pentru echipamentele cu putere mare de tracțiune, elicele cu șurub de aer principal, elicele purtătoare de rulmenți corespunzătoare necesită o rezistență structurală mai mare și rezistență la oboseală. Rezistența conexiunii dintre lamă și locașul rulmenților este indicatorul de bază, iar durata de viață la oboseală structurală în condiții de funcționare de mare viteză pe termen lung trebuie, de asemenea, luată în considerare. Structura trece 10^7 cicluri de încercare de simulare a oboselii la sarcină alternativă fără fisuri și deformare permanentă. Uniformitatea grosimii peretelui semifabricatelor de turnare sub presiune este controlată cu ±0,05 mm. Eșantionarea lotului verifică porozitatea internă prin detectarea defectelor cu raze X, cu indicatori mai mici decât standardele generale ale industriei. Astfel de produse se potrivesc de obicei cu rulmenți de dimensiuni mai mari. Putem optimiza grosimea locală a peretelui și dispunerea nervurilor de armare a scaunului rulmenților în funcție de nivelurile de sarcină pentru a asigura fiabilitatea funcționării pe termen lung în condiții de încărcare ridicată.
Descrierea designului scaunului rulmenților
Designul scaunului rulmenților este nucleul adaptabilității produsului, care determină în mod direct precizia instalării rulmenților, stabilitatea de funcționare și durata generală de viață. Tehnologia de procesare și standardele de inspecție sunt potrivite în faza de proiectare pentru a asigura o acuratețe controlabilă a produsului finit. Pozițiile de montare standard ale rulmentului turnat sub presiune sunt compatibile cu rulmenții cu bile adânci convenționali. Suprafața de referință de montaj este prelucrată prin prelucrare de precizie. Toate găurile interioare ale scaunului rulmenților sunt prelucrate unul câte unul prin alezarea de precizie. După finalizare, coaxialitatea este verificată de mașina de măsurare în coordonate, cu toleranța controlată stabil în φ0.02mm. Planeitatea suprafeței de referință de montare este ≤0,015 mm și rugozitatea suprafeței Ra≤0,8μm, ceea ce se poate potrivi pe deplin pe inelul exterior al rulmenților și poate reduce uzura excentrică și zgomotul anormal de funcționare în timpul funcționării la viteză mare.
Toleranța standard de instalare a rulmentului este implementată strict în conformitate cu standardele industriale ISO, cu o potrivire implicită pe baza găurii. Gradul de toleranță și structura canelurii de etanșare pot fi, de asemenea, ajustate după cum este necesar pentru a se adapta la diferite niveluri de protecție și condiții de lucru, îndeplinind cerințe speciale de asamblare, cum ar fi rezistent la praf și la apă. Pentru scenarii de viteză mare și de sarcină mare, putem ajusta zona de toleranță a găurii interioare și interferența pentru a evita alunecarea inelului exterior în timpul funcționării rulmentului.
Adaptabilitate la întreținere Descriere
Rulmenții sunt piese de uzură în sistemele de alimentare. Comoditatea dezasamblarii afectează în mod direct costurile de funcționare și întreținere a echipamentelor și eficiența remedierii defecțiunilor. Luăm în considerare pe deplin adaptabilitatea sculelor în scenariile de întreținere a terminalelor în faza de proiectare a produsului și nu sunt necesare unelte speciale personalizate pentru întreținerea de rutină. Pentru întreținerea zilnică, designul scaunului rulmenților este compatibil cu instrumentele generale de dezasamblare a extractoarelor de rulmenți. O treaptă standard de tensiune este rezervată pe inelul exterior al rulmentului. Forța este uniformă în timpul dezasamblarii și nu va zgâria orificiul interior al scaunului rulmentului și suprafața de referință de montare. După 500 de cicluri de testare de simulare a dezasamblarii, rata de reținere a preciziei găurii interioare a scaunului rulmentului și a suprafeței de referință este ≥98%. Nu va exista o atenuare ireversibilă a preciziei din cauza dezasamblarii de rutină, care protejează eficient precizia bazei carcasei și prelungește durata de viață generală a produsului.
Pentru echipamentele de alimentare cu roți și scenariile de unități de putere montate pe vehicul, structura de montare a produsului este, de asemenea, compatibilă cu spațiul de lucru al extractorului de rulmenți ai roții. În jurul flanșei de montare este rezervată o marjă suficientă pentru operațiunea de demontare, adaptându-se la distanța de deschidere a fălcilor și la cursa extractoarelor de rulmenți convenționale pentru vehicule. Întreținerea poate fi finalizată fără modificări structurale suplimentare, îndeplinind cerințele zilnice de întreținere și dezasamblare ale unităților de putere montate pe vehicul.
Proces de livrare personalizat
1. Primirea datelor: Primiți desene 2D, modele 3D sau mostre fizice de la clienți și colectați informații despre proiect, cum ar fi cerințele de materiale, indicatorii de putere și cantitatea de achiziție
2. Evaluarea procesului: Evaluați fezabilitatea turnării sub presiune, identificați riscurile potențiale, cum ar fi problemele de echilibru dinamic și oferiți soluții și cotații preliminare
3.Mold RD: Personalizați matrițele de turnare sub presiune pentru produsele corespunzătoare, completați depanarea și optimizarea matriței de probă
4.Producție de probă de mostre: produceți primul lot de mostre, completați testele de performanță a dimensiunilor și echilibrului dinamic și trimiteți clienților pentru confirmare
5.Producție în masă: începeți producția de masă după confirmarea eșantionului, implementați controlul calității întregului proces
6.Inspecție Livrare: finalizați inspecția finală, împachetați după cum este necesar, aranjați transportul logistic și livrați simultan documentele de inspecție relevante
De ce să ne alegeți
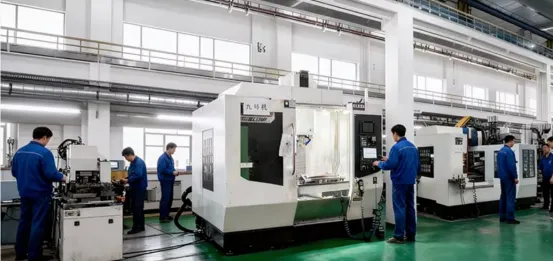
Avem ateliere independente de prelucrare a matrițelor și ateliere de producție de turnare sub presiune. Toate procesele de bază, de la matriță RD, turnare sub presiune, prelucrare de precizie până la inspecția produsului finit, sunt finalizate intern, fără externalizare, permițând controlul stabil al ciclului de livrare și consistența calității. Echipa noastră are ani de experiență în proiecte de turnare sub presiune a echipamentelor electrice și este familiarizată cu standardele de audit ale lanțului de aprovizionare de peste mări. După primirea desenelor, efectuăm analize de simulare a turnării sub presiune pentru a identifica în mod proactiv riscurile de fabricație, cum ar fi cavitățile de contracție, deformarea și abaterea echilibrului dinamic și pentru a oferi simultan soluții de optimizare structurală.
Susținut de capabilități complete de gestionare a producției, produsul nostru de bază Die Casting Bearing Carrier Propeller se potrivește diferitelor proiecte de personalizare a echipamentelor de putere de peste mări. Acceptăm atât eșantionarea în loturi mici, cât și andocarea comenzilor pe scară largă. Bine ați venit să trimiteți desene pentru evaluarea și prototiparea proiectului.
FAQ
Ce tratamente de suprafață sunt disponibile pentru această elice purtător de rulmenți?
Pasivare, sablare, anodizare și vopsire cu pulbere, selectabile în funcție de nevoile de rezistență la anticoroziune și la uzură.
La ce dimensiuni standard de rulmenți se potrivește produsul?
Standard pentru rulmenții cu bile adânci din seriile 60 și 62, dimensiunea alezajului personalizabilă pentru modelul de rulment specificat.
Cantitatea de lame, unghiul și profilul pot fi personalizate?
Da, 2–4 lame disponibile, reglabile pe cerințele de tracțiune, viteză și zgomot.
Puteți furniza rapoarte speciale de testare, cum ar fi testul cu pulverizare cu sare?
Da, rapoarte de pulverizare cu sare, durată de viață la oboseală și eficiență de tracțiune disponibile cu date de urmărire a lotului.
Care este costul matriței și timpul de livrare a probei pentru unelte noi?
15–20 de zile pentru structuri standard. Costul matriței depinde de complexitate, rambursabil pentru comenzile mari.
Acceptați ambalajele neutre sau personalizate?
Da, ambalaj neutru fără marcă și ambalaj personalizat ambele disponibile.
Ce metode de expediere și condiții comerciale acceptați?
EXW, FOB, CIF disponibile. Transport maritim, transport aerian, expres internațional, acceptă expeditorul nominalizat.
Ce avantaje au elicele turnate sub presiune față de cele turnate prin injecție?
Rezistență mai mare, deformare mai bună și rezistență la căldură, echilibru dinamic mai stabil la viteză mare, durată de viață mai lungă.
Putem obține mai întâi mostre pentru testarea la bord?
Da, mostre de stoc sau prototipuri personalizate disponibile pentru testare înainte de producția în masă.
Categorie aferentă
Turnare sub presiune de aluminiu
Turnare sub presiune din aliaj de zinc
Turnare sub presiune cu cameră rece
Turnare sub presiune cu camera fierbinte
Trimite o anchetă
Vă rugăm să nu ezitați să trimiteți întrebarea dvs. în formularul de mai jos. Vă vom răspunde în 24 de ore.