- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик
Acasă
>
Produse > Turnare sub presiune > Turnare sub presiune de aluminiu > Corpul pompei de turnare sub presiune



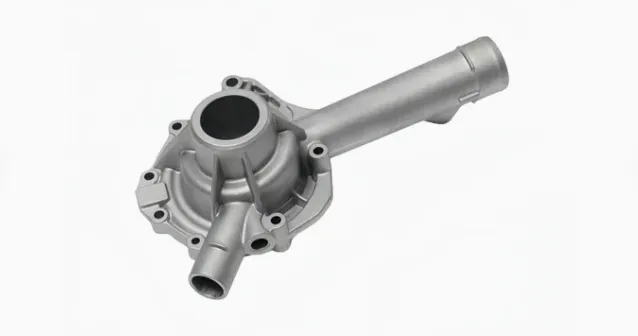
Corpul pompei de turnare sub presiune
Xiamen Hongyu Intelligent Technology Co., Ltd. este capabilă să finalizeze proiectarea matriței, procesarea și livrarea corpurilor de pompe. Corpul pompei de turnare sub presiune, ca componentă pentru transportul echipamentelor de fluide pe vehicule, are măsuri speciale de control al procesului pentru scurgerile de vibrații și riscuri medii de coroziune. Bazându-se pe echipamentul complet de prelucrare din cadrul fabricii, prelucrarea personalizată poate fi efectuată pe baza desenelor sau a mostrelor fizice. Puteți trimite un e-mail pentru a solicita mostre și materialele tehnice complete.
Trimite o anchetă
Descriere produs
Xiamen Hongyu Intelligent Technology Co., Ltd. este specializată în procesarea și fabricarea corpurilor de pompe turnate sub presiune pentru fluide. Corpul pompei de turnare sub presiune este componenta portantă de bază a ansamblului pompei, responsabilă pentru deviația medie și poziționarea ansamblului componentelor. Acoperim pe deplin toate procesele de la dezvoltarea matriței până la inspecția produsului finit și ne putem adapta la diferite condiții de asamblare a echipamentelor montate pe vehicul.
Explicația de bază a produsului
Corpul pompei metalice servește ca bază externă a pompei de fluid, cu canale de curgere formate interioare și poziții de referință a ansamblului rezervate, utilizate pentru a găzdui componente interne precum rotoare și etanșări, realizând izolarea fizică între mediul extern și mediul transportat. Această componentă rezistă continuu presiunii interne a mediului și sarcinilor vibraționale alternante aduse de funcționarea vehiculului. Dimensiunea și precizia de poziție a componentei determină în mod direct stabilitatea operațională generală a ansamblului pompei. Poate fi adaptat pompelor de lichid de răcire, pompelor de alimentare cu combustibil și altor echipamente pentru fluide.
Performanța de bază a produsului
1.Performanță structurală anti-vibrații
În faza incipientă a proiectării structurale, producătorul corpului pompei optimizează zona de tranziție a grosimii peretelui carcasei pentru a elimina punctele de concentrare a tensiunii. Carcasa poate trece testul de fiabilitate al vibrațiilor continue de înaltă frecvență, iar după test, nu există fisuri sau scurgeri medii. Suprafața de referință de instalare a carcasei este strict controlată pentru precizia planului pentru a asigura coaxialitatea componentelor interne și pentru a reduce uzura anormală în timpul funcționării pe termen lung. În fața condițiilor de vibrații ridicate, structura armăturii carcasei poate fi întărită și mai mult prin ajustarea dispoziției nervurilor carcasei.
2.Performanța procesului de formare
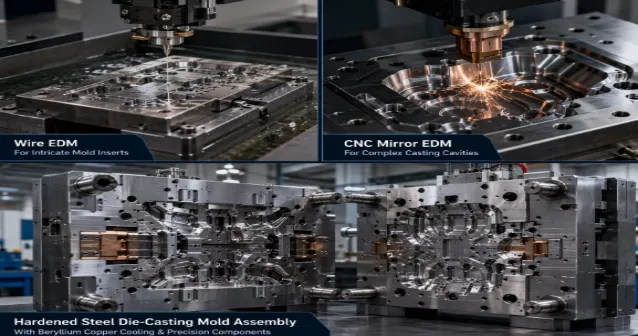
Turnarea sub presiune a aluminiului poate realiza turnarea integrată a cavităților interne complexe, eliminând structura de sudură a ansamblului carcasei. Procesul de turnare sub presiune poate reduce probabilitatea găurilor interne de aer în semifabricat, evitând riscurile de scurgere în condiții de rulment de înaltă presiune. Semifabricatul de turnare sub presiune este rezervat cu o alocație rezonabilă de procesare, iar CNC ulterioară efectuează doar prelucrare fină pe suprafața de etanșare și găurile de instalare, reducând timpul total de prelucrare. Canalele de curgere complexe nu trebuie să fie împărțite în mai multe părți pentru asamblare, evitând efectiv toleranțele cumulate cauzate de asamblarea mai multor componente și, în comparație cu carcasele sudate, poate reduce, de asemenea, riscul de defecțiune a sudurii.
3.Inspecție standardizată a procesului
Producătorul de turnare sub presiune setează noduri fixe de inspecție pentru fiecare proces. După completarea semifabricatului, se efectuează prima inspecție la dimensiunea completă a piesei; produsele semifabricate se efectuează inspecții prin prelevare de probe de etanșeitate la aer pe loturi; toate produsele finite sunt finalizate cu teste de presiune 100% înainte de expediere. Fiecare lot păstrează datele de testare originale cu numere de lot pentru a le examina. Toate echipamentele de măsurare de detecție sunt supuse unei etalonări regulate pentru a asigura rezultatul obiectiv și eficient al rezultatelor detectării.
4.Referință pentru selecția condițiilor de funcționare
Corpul pompei auto se poate adapta la mediul de lucru cu fluctuații frecvente de temperatură în timpul funcționării vehiculului. Carcasa poate fi tratată cu pasivizare sau pulverizare pentru anticoroziune, îndeplinind cerințele de rezistență la coroziune în exterior. Substratul din aliaj de aluminiu are o limită de utilizare medie. Dacă proiectul dvs. implică medii speciale de transport cu coroziune puternică, vă rugăm să ne informați în prealabil și vom efectua o evaluare a soluțiilor alternative de material și tratament de suprafață.
Lista parametrilor tehnici
| Proiect | Descrierea parametrului |
| Numele produsului | Corpul pompei de turnare sub presiune |
| Procesul de turnare | Turnare sub presiune de înaltă presiune, prelucrare CNC de precizie, tratament anticoroziv la suprafață |
| Materiale optionale | ADC12, aliaj de aluminiu A380, personalizarea materialului este acceptată |
| Temperatura aplicabila | -40℃ până la 130℃ |
| Indicator de etanșeitate la aer | Fără scurgeri după menținerea presiunii la 0,5 MPa timp de 40 de secunde |
| Toleranțe critice | Planeitatea suprafeței de instalare 0,03 mm, toleranță la poziția găurii ± 0,04 mm |
| Metoda de personalizare | Sunt acceptate desene de proiectare, personalizarea mostrelor fizice, producția de mostre |
Notă: Tabelul de mai sus reprezintă parametrii de referință generali. Indicatorii efectivi se vor baza pe documentele tehnice confirmate de ambele părți; Aliajele de aluminiu ADC12 și A380 nu sunt potrivite pentru medii puternic corozive. În condiții extreme de lucru, se poate iniția o evaluare specială a procesului.
Scenariul de cădere a carcasei pompei montate pe vehicul
Carcasa pompei auto turnate sub presiune sunt utilizate în principal în ansamblurile de răcire a vehiculelor și de livrare a combustibilului, potrivite pentru pompele de circulație a fluidului de răcire și pompele de combustibil de joasă presiune ale autoturismelor și vehiculelor comerciale ușoare. Avem mai multe loturi de proiecte corespunzătoare de export de locuințe, cu versiuni complete de desene arhivate și rapoarte complete de testare.
Livrare mostre și ambalaje
Prelucrarea probei corpului pompei de turnare sub presiune este protejată împotriva ruginii după procesare. Este izolat cu spumă și încapsulat într-o cutie de carton dur pentru a evita deteriorarea suprafețelor prelucrate cu precizie în timpul transportului. Eșantionul are un ciclu de procesare fix, iar costurile eșantionului aferente pot fi confirmate prin e-mail. Eșantionul este însoțit de certificate de material și documente de testare a etanșeității; pentru comenzile de lot, acesta va fi expediat conform canalului logistic pe care îl specificați, iar setul complet de tichete de transport va fi transferat simultan.
Proces personalizat de cooperare pentru proiecte
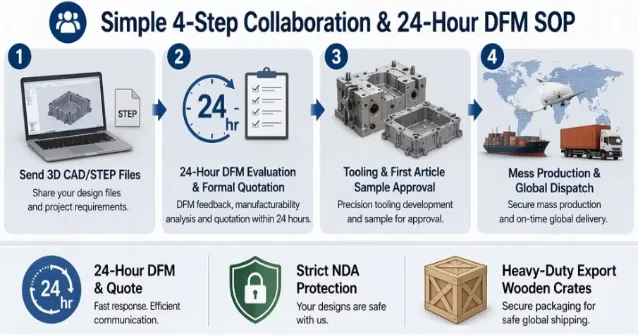
1. Colectarea cerințelor: Primiți desenele și mostrele fizice furnizate de dvs., confirmați condițiile de lucru, mediul de transport, toleranțe și informații despre cantitatea estimată a comenzii.
2. Evaluarea procesului: Inginerii finalizează analiza procesului DFM și scot documentul de evaluare a procesului și oferta de proiect în termen de 4 zile lucrătoare; evaluarea specială pentru condiţii extreme de muncă va avea o prelungire corespunzătoare a ciclului.
3. Fabricarea matriței: După confirmarea schemei, începeți procesarea matriței. Ciclul standard este de 22 de zile, iar progresul nodurilor de procesare a matriței va fi actualizat sincron.
4. Testarea probelor și prelevarea de probe: După ce matrița este finalizată, efectuați testarea probei, produceți mostre T1 și finalizați setul complet de testare a proiectului.
5. Livrarea probelor: Se trimit mostre calificate, însoțite de înregistrări complete ale testelor, care susțin reinspecția de către instituții terțe.
6. Ajustarea schemei: Primiți feedback de la testarea probei și efectuați repararea matriței, procesați ajustarea parametrilor după cum este necesar.
7. Producție în masă: După ce se confirmă că proba nu are erori, începeți producția de masă și sincronizați în mod regulat progresul producției.
8. Inspecție și livrare: După ce toate procesele de detectare a produselor finite sunt finalizate, acestea sunt ambalate și expediate, iar setul corespunzător de documente tehnice va fi transferat.
De ce ne alegeți pe noi?
Avem mulți ani de experiență practică în prelucrarea corpului pompei de turnare sub presiune. Fabrica noastră este echipată cu unități de turnare sub presiune, centre de prelucrare CNC și un set complet de echipamente de testare fizică și chimică. Corpul pompei de turnare sub presiune, de la dezvoltarea matriței până la inspecția produsului finit, toate sunt finalizate în fabrică, fără a externaliza legăturile de subcontractare. Folosind experiența acumulată din proiecte similare în trecut, putem identifica potențiale riscuri la nivel structural și material în faza incipientă a proiectului, reducând nevoia de ajustări repetate. Fiecare lot de produse păstrează rapoarte complete despre materiale și înregistrări ale testelor de etanșeitate, facilitând revizuirea și trasabilitatea proiectului. Produsul se bucura de o garantie de 12 luni. Pentru problemele cauzate de defecte ale procesului de producție, vom suporta costurile de reprelucrare; daunele cauzate de erori de asamblare sau de selecția necorespunzătoare a mediului nu sunt acoperite de garanție. Dacă aveți intenții de proiect, puteți trimite un e-mail. Vă putem aranja mostre și putem colabora pentru a promova implementarea proiectului.
FAQ
Ce tip de pompă este aceasta (apă, ulei, produse chimice, uz auto)?
Această carcasă turnată sub presiune este proiectată special pentru aplicațiile pompelor de ulei auto și nu este potrivită pentru lichide chimice fără soluții suplimentare de acoperire.
De ce se alege turnarea sub presiune în locul turnării cu nisip în fabricarea pompelor?
Turnarea sub presiune permite toleranțe de dimensiune mai precise, un finisaj mai bun al suprafeței și o consistență stabilă a lotului, cu cicluri de livrare mai scurte, făcându-l ideal pentru producția de masă a carcaselor pompelor auto compacte.
Cum preveniți defecte precum găurile de aer și scurgerile?
Optimizam sistemul de gating, controlam parametrii de injectie si folosim tehnologia de turnare sub presiune. În același timp, vor fi efectuate teste stricte de presiune pentru a elimina riscul de scurgere.
Ce informații și formate de fișiere trebuie să furnizați pentru a obține o ofertă?
Vă rugăm să furnizați fișiere CAD 3D în formatele STEP, STP, IGS sau X_T, precum și desene 2D în format PDF sau DWG cu toleranțe specifice, finisaj de suprafață și cerințe de material. Dacă nu aveți un model CAD, pot fi acceptate și mostre detaliate sau schițe de concept cu dimensiunile cheie.
Pot fi furnizate rapoarte de testare și certificate de materiale în timpul transportului?
Rapoartele corespunzătoare pot fi furnizate la cerere.
Cum împachetați de obicei produsele?
Putem furniza ambalaje conform cerințelor dumneavoastră. Produsele cu cerințe ridicate de aspect vor fi ambalate individual într-o cutie de plastic și, în final, expediate într-o cutie de carton sau de lemn.
Categorie aferentă
Turnare sub presiune de aluminiu
Turnare sub presiune din aliaj de zinc
Turnare sub presiune cu cameră rece
Turnare sub presiune cu camera fierbinte
Trimite o anchetă
Vă rugăm să nu ezitați să trimiteți întrebarea dvs. în formularul de mai jos. Vă vom răspunde în 24 de ore.